阀门与传动共振 传动科技汽车自动变速箱电液阀芯及电磁阀零件智能工厂项目解析
引言
在汽车工业向智能化、电动化转型的大潮中,自动变速箱作为传统动力总成的核心部件,其制造水平直接决定了车辆的驾驶性能与可靠性。而电液阀芯及电磁阀,正是自动变速箱液压控制系统的“神经末梢”与“执行肌肉”。传动科技围绕这一关键领域打造的“汽车自动变速箱电液阀芯及电磁阀零件智能工厂项目”(以下简称“本项目”),正是以阀门精密制造与传动系统深度耦合为切入点,探索一条面向未来的智能制造路径。
一、项目背景与行业痛点
自动变速箱的电液控制系统依赖于高精度的阀芯和电磁阀,通过油压的精准调节实现换挡、锁止与冷却等功能。传统制造模式下,此类零件面临多重挑战:
- 精度要求极高:阀芯与阀孔的配合间隙常以微米计,表面粗糙度、圆度、圆柱度等指标直接影响液压响应速度与控制精度。
- 批量一致性难保证:多品种、变批量的生产模式导致质量波动,废品率偏高。
- 工艺链离散:机加、清洗、检测、装配等环节信息割裂,难以实现全流程追溯与闭环优化。
本项目正是为了破解上述难题,将“阀门组件”与“传动系统”作为一个整体进行工艺设计与智能化升级。
二、智能工厂的核心架构
2.1 阀门零件的精密制造单元
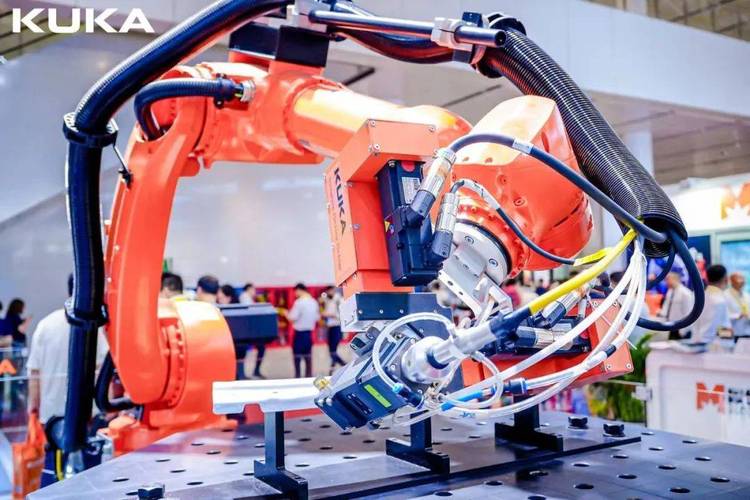
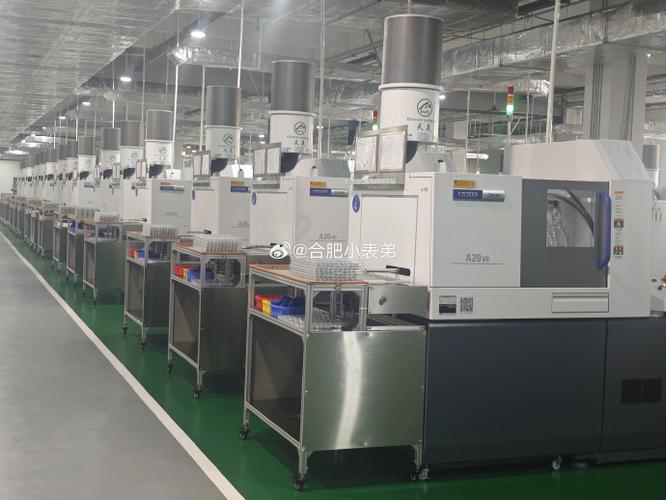
项目聚焦电液阀芯及电磁阀阀体、阀套等关键零件,构建柔性制造单元,集成高精度数控磨床、珩磨机、慢走丝线切割等装备。通过在线测量与补偿技术,实时修正加工参数,确保阀芯外圆与阀套内孔的配合公差稳定在微米级。
2.2 电磁阀装配与测试一体化
电磁阀作为电液转换的关键元件,其电磁力-位移特性、响应时间、泄漏量等参数必须在装配后全检。项目采用自动装配线,集成视觉定位、力控压装、激光焊接与气密性测试,并将测试数据实时绑定至每一件产品二维码,实现单件级质量档案。
2.3 传动系统耦合验证平台
区别于单一的零件制造工厂,本项目向下游延伸,建立了自动变速箱液压阀板与电液阀芯的联调测试台架。通过模拟真实工况下的油压、油温与流量,验证阀芯与电磁阀在传动系统中的动态响应与耐久性。这种“零件-部件-系统”三级验证能力,使得制造工艺的改进能够直接服务于最终传动性能的提升。
2.4 数字化工厂大脑
项目部署MES、PLM、SCADA等系统,打造数字孪生工厂。从订单下达到成品出库,全流程数据驱动。基于大数据的刀具寿命预测、设备健康管理、工艺参数自优化等应用,显著降低停机时间与非计划换刀次数。
三、阀门与传动协同创新的关键点
- 油路匹配设计:阀芯的节流槽形状与阀板油路布局需要协同仿真优化,以减少液动力与压力脉动。智能工厂内设置的CFD仿真与快速样件试制闭环,使设计迭代周期缩短30%以上。
- 清洁度控制:自动变速箱对油液清洁度要求严苛,任何微小颗粒都可能导致阀芯卡滞。项目将阀门清洗线与总装线联动,采用超声波清洗+颗粒度检测+无尘装配,确保出厂清洁度达到ISO 16232标准。
- 电磁兼容与热管理:电磁阀在工作时会产生热量,影响传动液压油的粘度与响应速度。通过智能工厂内的环境模拟舱,可以模拟-40℃至150℃温度范围内的电磁阀行为,为整车热管理提供数据支持。
四、项目价值与产业意义
- 自主可控:打破高端自动变速箱电液阀芯与电磁阀长期依赖进口的局面,形成国产化精密制造能力。
- 降本增效:智能制造使产品不良率降低至50 PPM以下,人均产值提升40%以上。
- 生态辐射:项目所形成的阀门精密加工与电磁阀测试标准,可推广至工程机械、航空液压等领域,带动产业链整体升级。
##
传动科技的智能工厂项目,不仅是阀门制造与传动技术的简单叠加,更是数据驱动下“精密零件-液压系统-传动性能”的全链路融合。它预示着汽车核心零部件制造正从“经验依赖”走向“算法定义”,从“孤岛作业”走向“生态协同”。当每一个电液阀芯都能与整车传动系统展开精准“对话”,智能工厂的价值便不再局限于效率,而是重塑了产品品质与用户体验的边界。
如若转载,请注明出处:http://www.airoptic-anac.com/product/13.html
更新时间:2026-10-07 03:53:24